
UNTERPROZESS 08 — CNC-Blechbearbeitung
Punktschweißen
Widerstandspunktschweißen (RSW) verbindet überlappende Blechteile durch Leitung eines hochstroms durch Kupferelektrodenspitzen an präzisen Kontaktpunkten — kein Fülldraht oder Schutzgas erforderlich. Mit Zykluszeiten von bis zu 0,1s pro Punkt ist RSW die schnellste Fügemethode für hochvolumige Baugruppen, bei denen die Strukturfestigkeit der Überlappungsverbindung wichtiger ist als das Aussehen durchgehender Nähte.
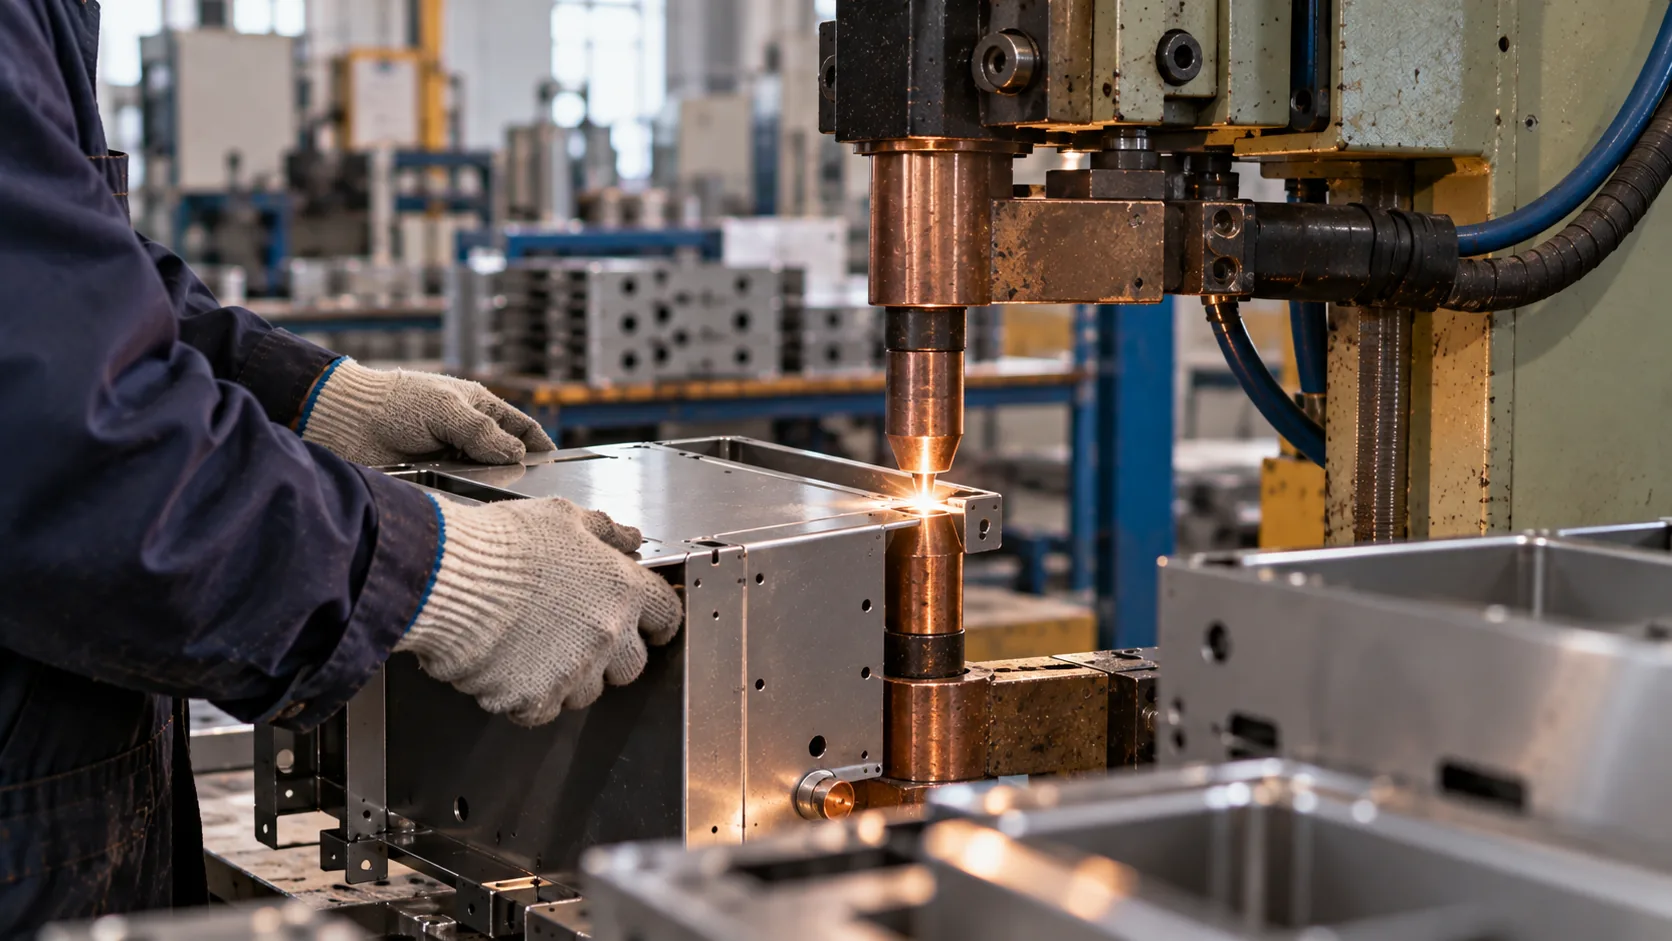
Spezifikationen
Maximale Stärke0,3mm – 5,0mm
ElektrodenkraftBis zu 5,5 kN
Zykluszeit0,1s bis 0,5s pro Punkt
MaterialienKaltgewalzter Stahl, verzinkt, Edelstahl, Aluminium
Fähigkeiten
Schnellster Fügezyklus — 0,1s pro Punkt
Kein Füllmaterial oder Schutzgas erforderlich
Geeignet für Hochvolumenproduktion
Gleichmäßige Strukturfestigkeit der Überlappungsverbindung
Punktschweißen vs. andere Fügeverfahren
Mehrfaktor-Vergleich, um die richtige Fügemethode für Ihre Anwendung zu wählen.
| Parameter | Punktschweißen (RSW) | WIG (GTAW) | MIG (GMAW) | Laser |
|---|---|---|---|---|
| Schweißgeschwindigkeit | Sehr schnell — 0,1–0,5 s/Punkt | Langsam — manueller Takt, 50–300 mm/min | Mittel — 1000–3000 mm/min | Sehr schnell — 10–5000 mm/min |
| Wärmebeeinflussungszone (WBZ) | Sehr schmal — <1 mm | Schmal — 1–2 mm | Mittel — 3–5 mm | Ultraschmal — <1 mm |
| Verformung | Sehr gering | Gering | Mittel | Minimal |
| Zusatzwerkstoff | Keiner | Optional | Erforderlich | Keiner |
| Automatisierung | Vollautomatisch | Manuell / halbautomatisch | Halbautomatisch / automatisch | Vollautomatisch |
| Optik | Begrenzt — nur Punktabdrücke | Ausgezeichnet — glatter gestapelter-Dime-Naht | Gut — geringe Wellen | Ausgezeichnet — kosmetische Naht |
| Bestens geeignet für | Hochvolumige Blechbaugruppen | Lebensmittelecht, sanitär, sichtbare Fügungen | Hochgeschwindigkeits-Strukturverbindungen | Präzise Gehäuse, Dünnwandteile |
Blog & Artikel
 8 bewährte Möglichkeiten, Blechkosten zu senken, ohne die Qualität zu opfernVon der Biegeradien-Optimierung bis zum Materialnesting — acht umsetzbare Konstruktions- und Beschaffungsstrategien, die Kosten senken und gleichzeitig die Bauteilleistung erhalten.Weiterlesen
 DFM für Blech: Wesentliche Konstruktionsregeln, die Kosten sparen und Fertigungsausfälle verhindernKonstruktionsregeln für die Fertigung (DFM) für Blech — Mindestlochgrößen, Biegeradien, Kantenabstände, Laschen-und-Nut-Design und häufige Fehler, die Ausschuss und Nacharbeit verursachen.Weiterlesen
Bereit loszulegen?
Laden Sie Ihr Design für ein Angebot mit DFM-Analyse hoch — unsere Ingenieure antworten innerhalb von 24 Stunden.