
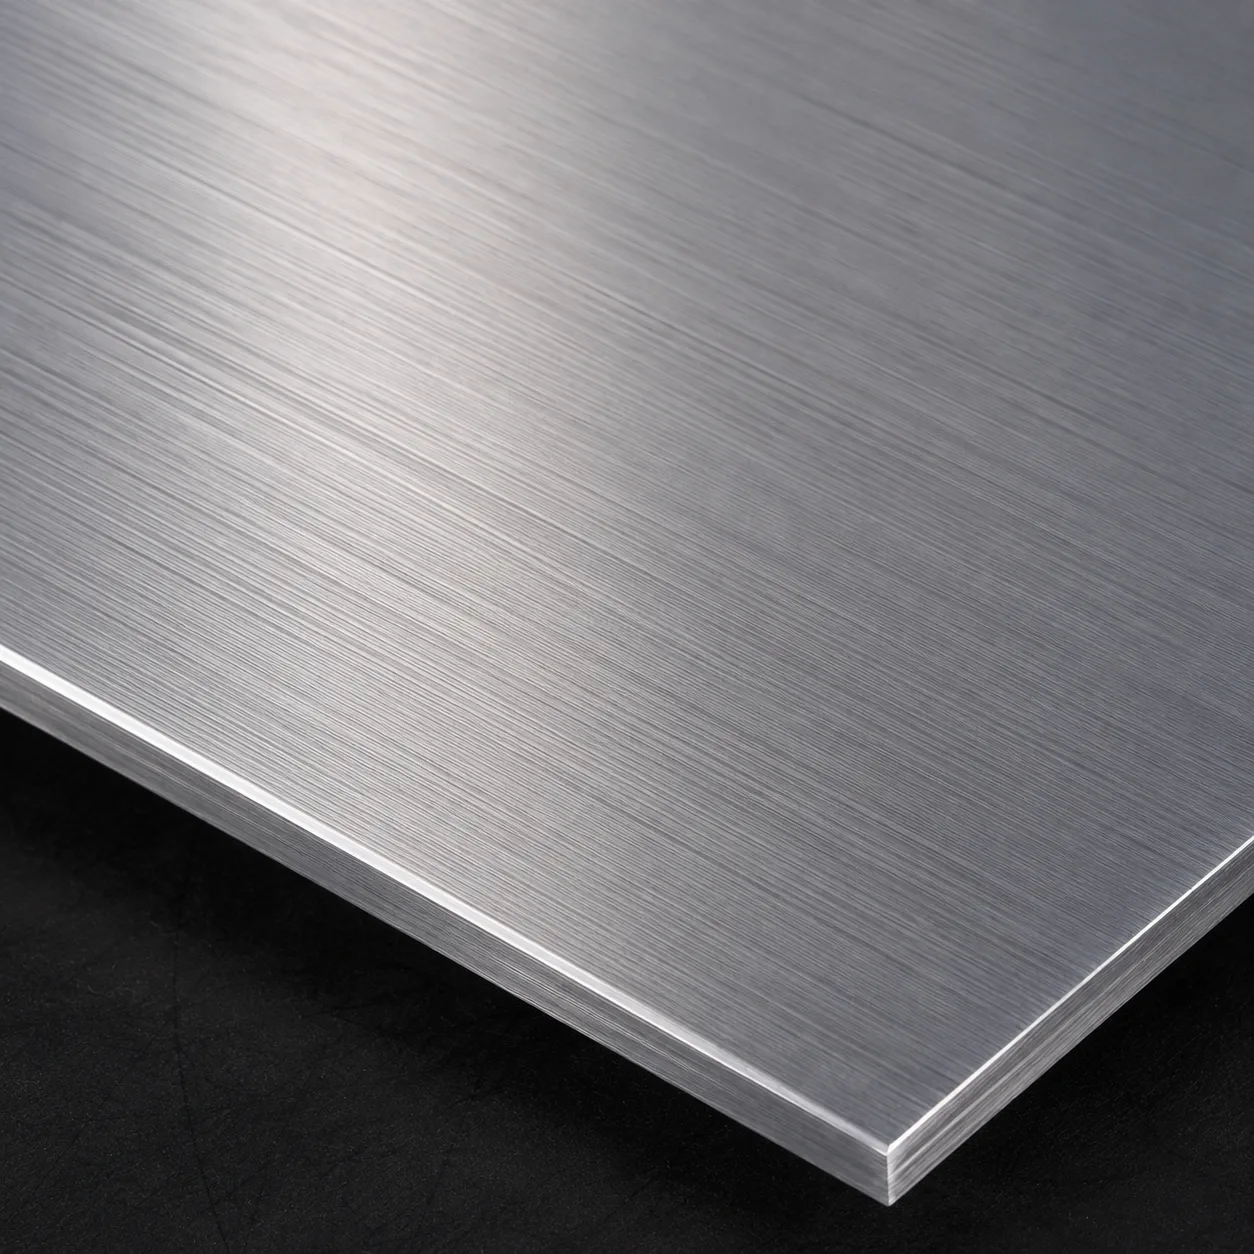
Brushed stainless steel sheet — mechanical satin line finish on SUS304
机械

机械拉丝(缎纹)

使用砂带机械磨削形成线性缎纹纹理。广泛应用于消费电子产品及家电面板。

关键参数

厚度
盐雾测试
基材同等
耐磨性
中

推荐基材

不锈钢机箱、铝合金前面板、家电表面

工厂加工流程

1

在传送带上固定零件以确保均匀接触压力

2

依次使用 180-320 目砂带进行逐步研磨

3

拉丝后钝化处理以提高不锈钢耐腐蚀性

优势

  • 一致的定向纹理可隐藏指纹及轻微划痕
  • 成本低、处理速度快,适合大批量生产
  • 可与透明涂层结合使用以提高耐久性

局限性

  • 纹理方向必须与零件几何形状一致——横纹划痕会导致不良品
  • 不适用于深拉或曲面零件,难以保持纹理均匀性

应用此表面处理?

上传 STEP 文件至我们的自动报价系统,获取定制厚度余量和交期报价。

同类别其他工艺

ISO 9001 · 品质保证

每道工序,层层把关

从原材料到出货,四道质量管控工序。每个环节精密检测,可提供首件检验报告。

伟欣钣金 已通过 ISO 9001 质量管理体系认证。

3,000+ m²
生产面积
11+
年经验
5,000+
服务客户
24 h
报价响应
01

来料检验

每批原材料在生产前均检查板材厚度、材质等级和表面质量。

02

制程检验

首件检验结合各工位随机抽样:激光、折弯、焊接、冲压。

03

成品检验

依据客户图纸核对尺寸,精密仪器检测高公差零件。

04

出货审核

包装、标识及表面防护出货前逐批检查,全程可追溯。

常见问题

伟欣钣金提供哪些钣金表面处理?

粉末喷涂、阳极氧化(II 型与 III 型硬质)、镀锌、热浸镀锌、钝化、电解抛光、拉丝、喷砂、铬酸盐转化与丝印。这些工序由我们长期合作的持证表面处理厂完成,交付前由我们检验。零件始终由我们统一管理,您仍然只对接一张订单。

粉末喷涂和阳极氧化该怎么选?

粉末涂层厚 60–120 µm,适合钢件与铝件的颜色和纹理需求;阳极氧化仅适用于铝,膜厚 5–25 µm,保留金属质感且尺寸变化极小,适合公差紧的铝件与耐磨面。钢件无法阳极氧化。

涂层厚度和盐雾性能能做到什么水平?

常规聚酯粉末喷涂 60–120 µm,依前处理不同可达 500–1,000 小时盐雾;热浸镀锌层 ≥70 µm;II 型阳极氧化 10–25 µm。厚度逐批测量记录,可随货提供检测数据。

哪些表面处理适合户外使用?

磷化前处理后的户外聚酯粉末喷涂、热浸镀锌,以及带抗 UV 封孔的 II 型阳极氧化都适合户外。哑光或砂纹比高光更不易显搬运划痕——这一点在零件现场存放后再安装时尤其重要。

能否按指定 RAL 或 Pantone 色号配色?

可以。RAL 为标准色号,对照留样板配色;Pantone 对应匹配最接近的粉末颜色。每个项目保留一块留样板,确保多年后返单仍与原批颜色一致。