
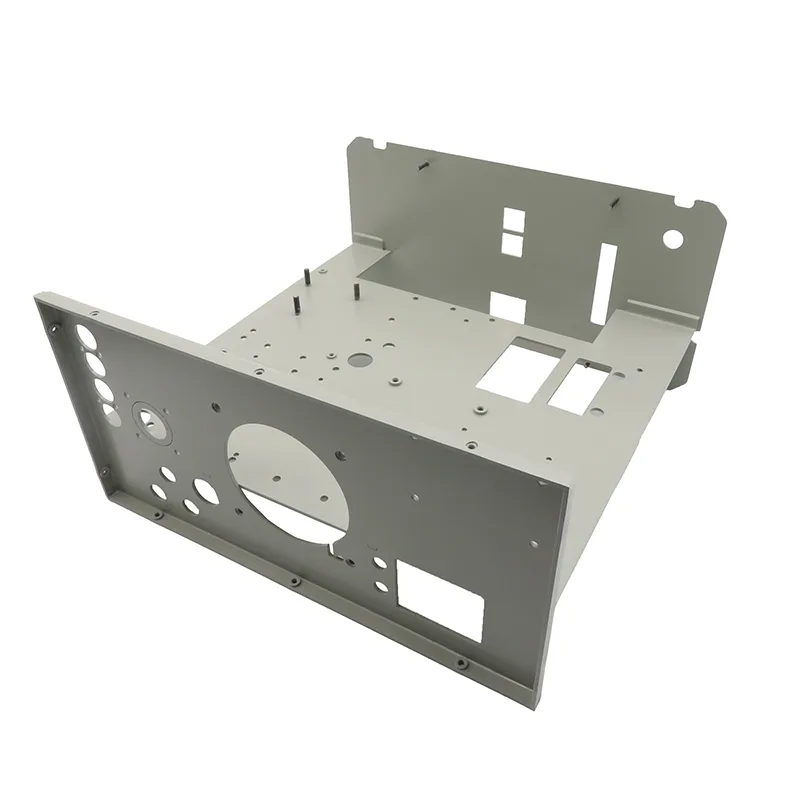
零件
材料:SPCC 冷轧钢板,本体 1.0 mm、前面板与机架耳 1.5 mm。2U 机箱,带可拆卸顶盖、承载 I/O 开孔的前面板,以及为客户滑轨套件预留的内部导轨。宽度按 19 英寸标准,深度 600 mm。
客户的约束是:机箱必须能滑入满载机架而不卡滞,且无需改动即可适配其现有滑轨套件。两个要求都指向同样的两个特征:耳朵平面度与导轨位置。
机架耳平面度
四颗紧固件上,耳朵承担满载机箱的全部重量。如果不共面,载荷集中到其中两颗,机箱在机架里肉眼可见地歪。平面度容易丢:耳朵是大成形件末端的小翻边,本体的任何扭曲都会传到耳朵上。
设计上的答案是:耳朵不再由本体折出,而是用更厚的独立件成形后焊到本体上——这把耳朵平面度与本体扭曲解耦。焊接顺序随之重要,被写成规定而不是交给焊工:焊、冷却、再修整,并在成品前于平台上检查耳朵平面度。
滑轨间隙与 EMC 导通
| 特征 | 要求 | 保证方式 |
|---|---|---|
| 机架耳平面度 | 共面,否则紧固件受力不均 | 独立耳板,平焊后在平台上检查 |
| 导轨位置 | 比一般公差更紧,否则滑轨卡滞 | 导轨作为独立件,从冲裁基准定位 |
| 总宽 | 按 19 英寸标准,在耳朵处而非本体 | 在耳朵处测宽,因为进机架的是耳朵 |
| EMC 密封贴合面 | 为顶盖密封圈留连续裸金属贴合面 | 涂装时遮蔽;在装配体上验证导通 |
| 风道 | 通风孔与风扇孔跨面板对齐 | 所有面板的开孔从同一基准定位 |
检验
检验计划从装机架适配检查开始:在测量任何其他项目之前,先把机箱推入参考机架——因为这一项检查就能抓住要害错误,而且比尺寸报告快。之后在首件上测量并记录耳朵平面度、耳朵处总宽与导轨位置。
EMC 密封贴合面按裸金属检查而不是量尺寸——失效模式是贴合面上覆了涂层,任何尺寸都发现不了。
可迁移的经验
- 机架类零件先做装架适配检查;这是客户真正执行的验收测试。
- 本体大且易扭曲时,把外观特征与关键特征从本体上解耦。
- 配合特征放在独立件上,从公共冲裁基准定位,而不是从边定位。
- 有意遮蔽 EMC 贴合面并按裸金属验证;涂覆的贴合面看着正确却不导电。