
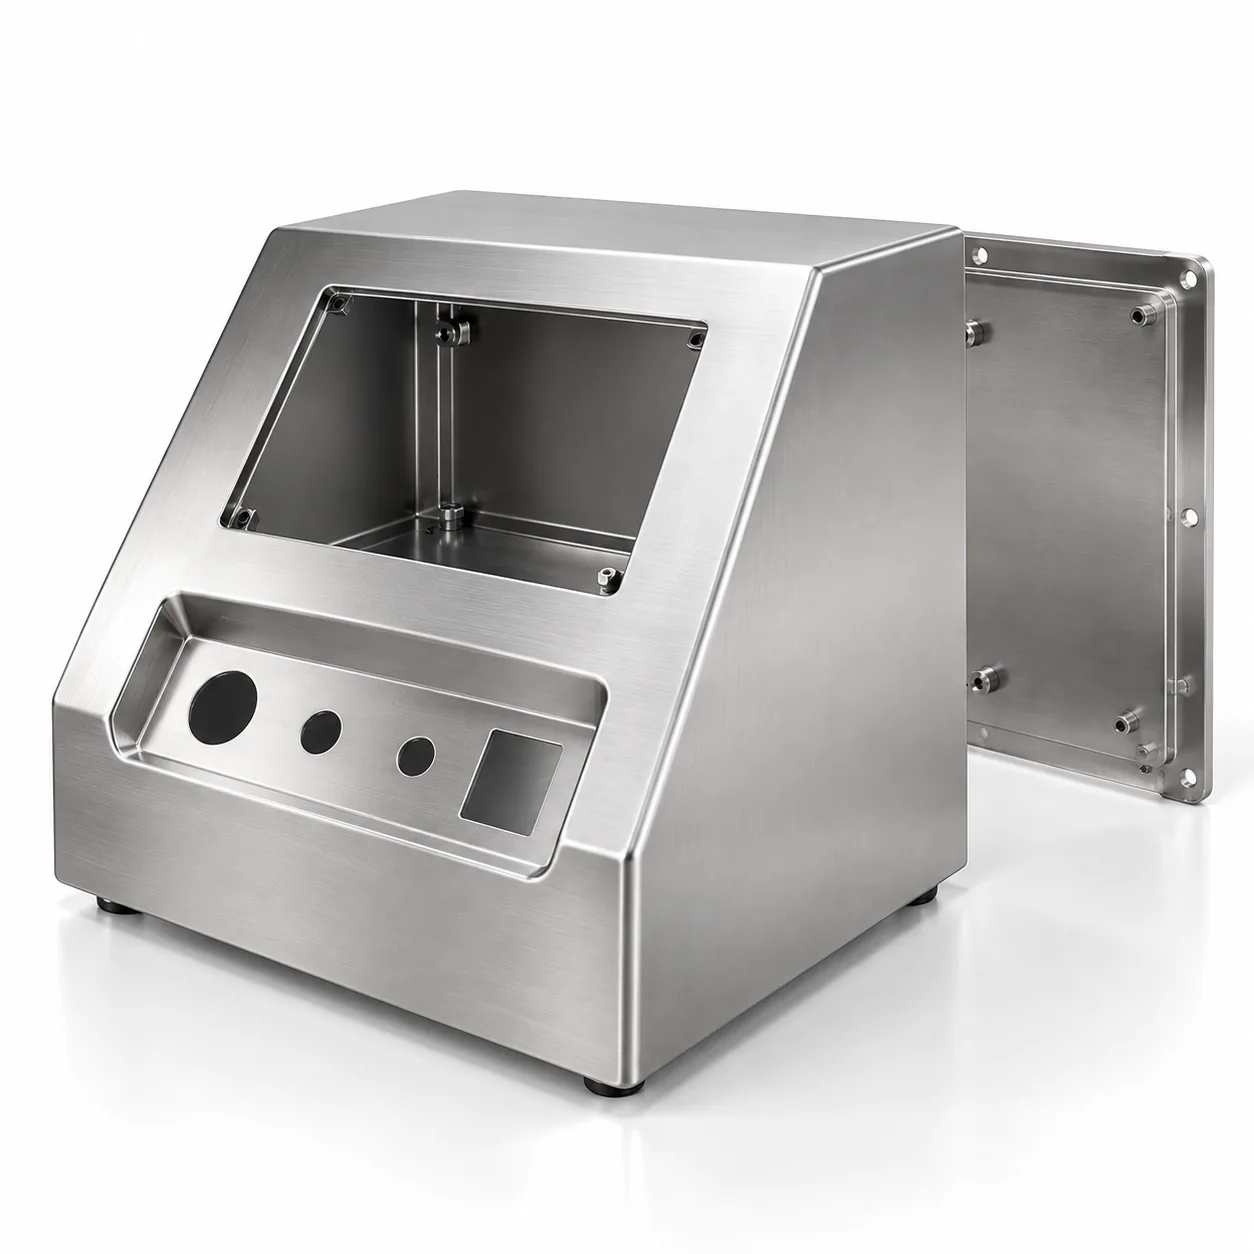
零件及其背后的规格
材料:304 不锈钢,本体 1.2 mm,底座 2.0 mm。五面结构外壳,带可拆卸后板、承载显示窗的倾斜前面板以及内凹控制区。约 350 × 300 × 180 mm。
客户要求:表面可清洁、不得有液体可能积聚的水平台面、不得有擦拭布够不到的盲缝。公差按标准;真正的规格是表面处理与接缝几何。
可清洁性是设计属性,不是表面处理属性
卫生零件的本能反应是指定更细的表面粗糙度。更大的问题其实是几何:两块板之间 90° 的内角就是一道缝,再怎么抛光它也不会变成擦拭布能清洁的表面。把内角倒成圆角、底盆不带折回翻边,对可清洁性的贡献比表面粗糙度规格大得多。
同样的道理适用于紧固件。每一个外露的螺钉头和每一片垫圈都是一道缝。在结构允许的地方,面板紧固件被沉入机加工凹槽内,使外表面保持连续。
焊接、修磨与钝化
修磨焊缝会把钝化层连同金属一起磨掉。焊接、修磨后不做钝化就发货的零件,会在修磨处生锈——而且是在几个月后、在客户现场,而不是在检验时。钝化不是外观步骤;它正是让修磨可以被接受的关键。
| 步骤 | 目的 |
|---|---|
| 氩气背面保护 TIG 焊 | 防止焊缝内表面氧化——氧化后无法清洁 |
| 外部焊缝打磨至齐平 | 消除焊趾与板材之间会积藏残留物的缝隙 |
| 修磨区域与母材表面过渡融合 | 避免擦拭布会勾住的台阶 |
| 修磨后钝化 | 恢复被磨削和修磨去除的氧化铬层 |
| 去离子水冲洗并干燥 | 去除否则会在钝化后显现为斑迹的残留物 |
项目真正需要的文档
验收决策同样取决于文件与零件。我们提供了对照带球标图纸的首件尺寸检验报告、与所用卷材炉号挂钩的材质证明书,以及钝化批次的记录。
在这里,明确边界很重要。ISO 9001 是我们持有的唯一管理体系认证——我们不持有 ISO 13485 或医疗器械质量管理体系,并且在询价阶段就说明了这一点。如果项目要求制造方的 QMS 出现在法规提交文件中,该要求应交给持有该证书的供应商。我们提供的是文档化的流程及其产生的客观证据,而这正是这位客户所需要的。
可迁移的经验
- 把可清洁性作为几何来规定:用圆角代替内角、不得有水平台面、不得有盲缝。
- 不锈钢焊缝要做背面充氩保护。氧化了的内表面无法清洁,而且要到出问题时才被发现。
- 修磨后的钝化绝不能省;锈会晚些出现,而且是在最糟的时点。
- 尽早就项目是否需要经认证的 QMS 发问,因为这是供应商资质问题,不是交付问题。