
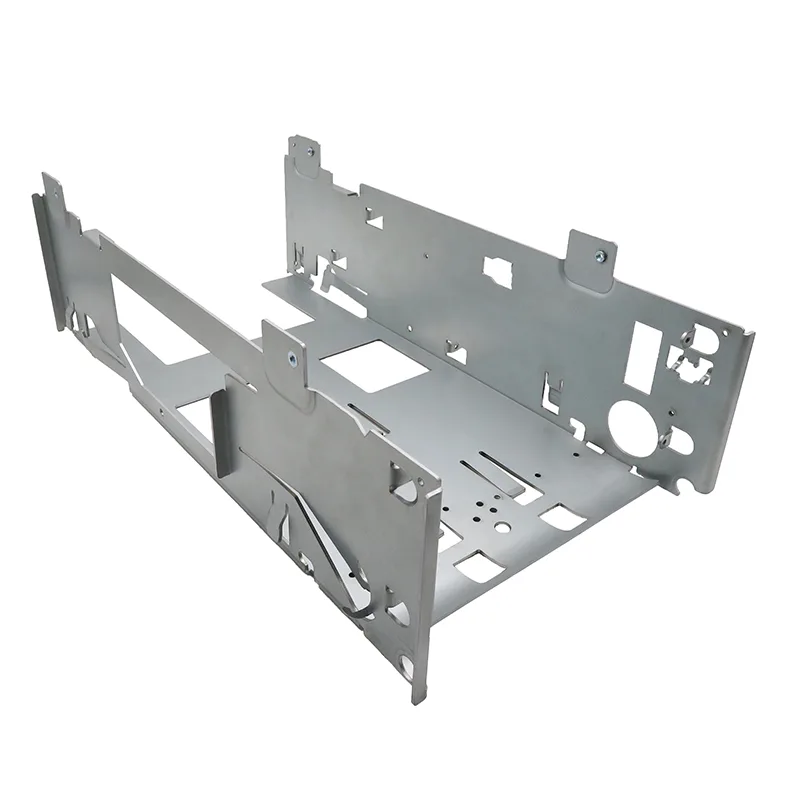
零件
材料:1.2 mm SECC 电镀锌钢板——内面由镀锌层保护,外面喷粉。约 500 × 400 mm,带显示屏、读卡器边框、键盘与凭条出口的开孔。
三个功能开口的位置要求高于普通公差,因为每个开口都对接带自带安装法兰的外购模块。外观要求为整个外面 A 级。
位置公差为什么来自基准孔,而不是板边
从板边标注开口位置,位置就依赖那条被剪切、被折弯的边——而边是会变化的。从冲压基准孔标注,位置就与边无关,检验也有了唯一明确的参照。
同一个基准孔再定位内面的模块安装柱,于是开口与安装柱的关系被直接保住,而不是经由面板外形间接传递。在一台三个独立模块都要与同一块面对齐的终端上,这个关系就是全部要求。
制造过程中保护外观面
显示屏开口周边的加强返边值得一提:它是一个兼有外观收益的功能性添加。大开口会抽走面板中部的刚度,返边把刚度补回来,同时给开口一个清晰的边缘,模块边框正好靠在上面。
| 风险 | 措施 |
|---|---|
| 搬运与叠放划伤 | 激光下料即贴保护膜,成形阶段一直保留 |
| 模具痕迹 | 聚氨酯保护冲头;可见折弯用专用模具组 |
| 开口边缘毛刺 | 涂装前去毛刺——毛刺在膜面涂装下会透出 |
| 大开口附近变形 | 显示屏开口周边加成形加强返边 |
| 丝印错位 | 成形后印刷,与开口一样从冲压基准孔定位 |
检验
检验跟随基准:开口与安装柱位置全部从冲压基准孔测量,开口尺寸对照模块图纸核对,外观在规定光源下按约定等级评判。
丝印文字除位置外另行检查附着力,因为字迹磨损是公众最先注意到的失效。这是外观检查而非尺寸检查,从首件起就应写进检验计划。
可迁移的经验
- 功能开口从冲压基准孔标注,绝不要从一条会被剪切、折弯的边标注。
- 一切都从一个基准定位——开口、安装柱、印刷——让它们之间的关系被直接保住。
- 外观面从第一刀下料就开始保护,而不是等到表面处理。
- 大开口周边用成形返边:既补回刚度,也给模块一个清晰的安装座。