
副工序 — 板金上的螺纹
攻丝与螺纹孔
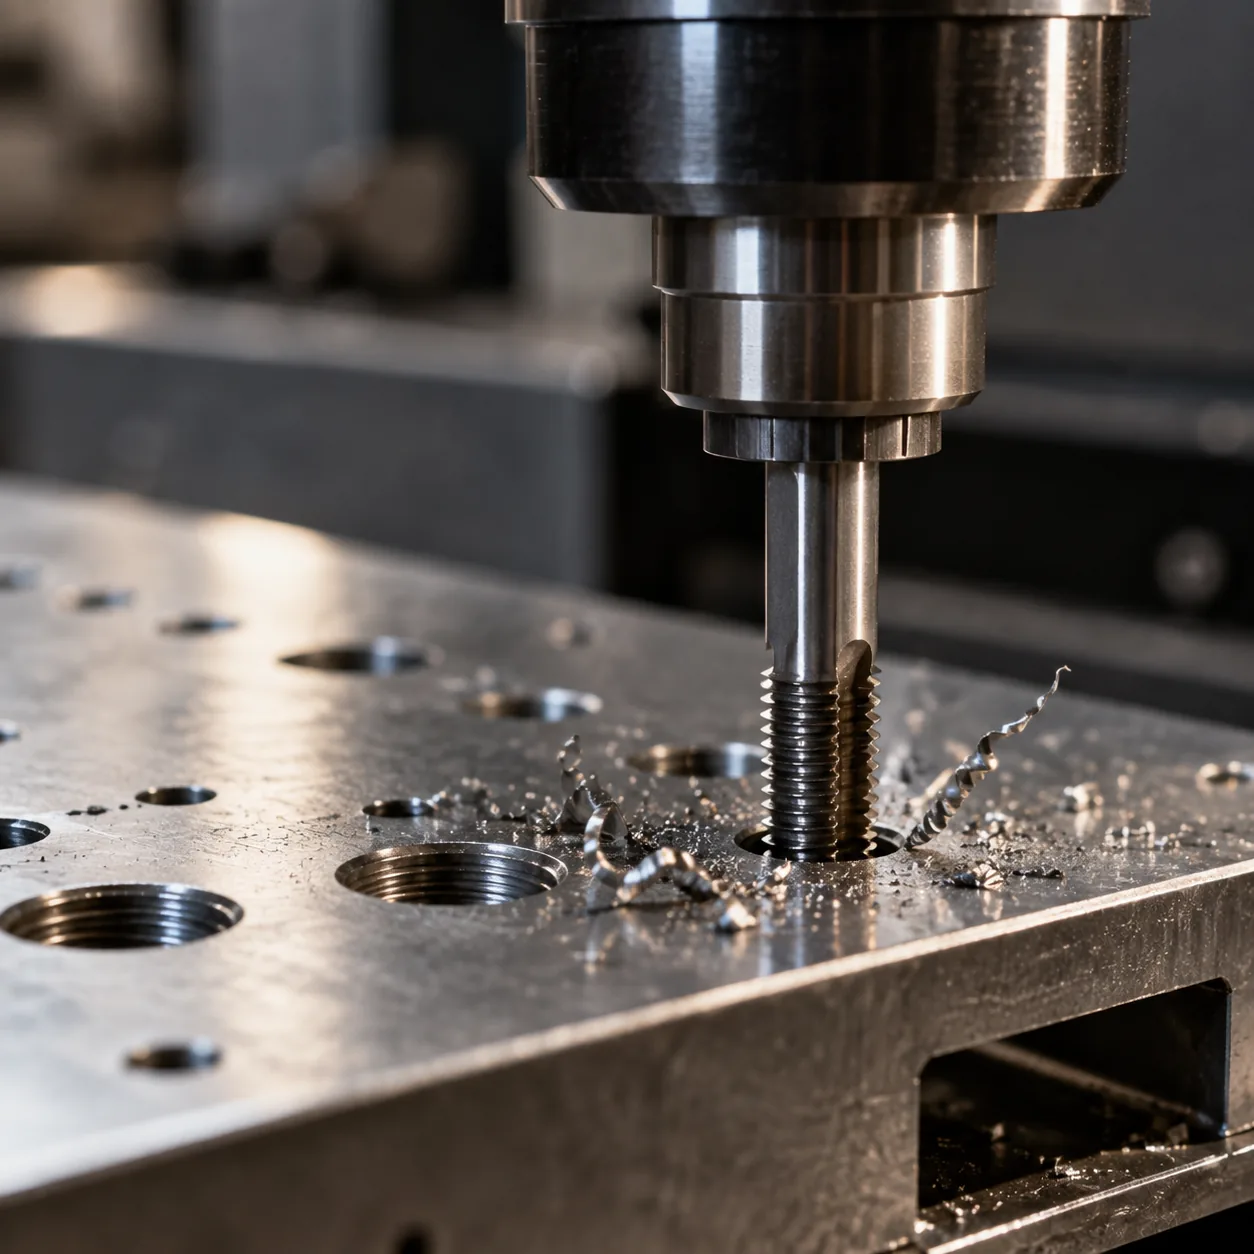
攻丝直接在板金件上加工内螺纹,螺钉无需另配螺母即可紧固。挤压攻丝在预钻孔内冷挤压出螺纹,由于材料是被挤压而非被切掉,螺纹强度高于切削螺纹。当板料太薄无法保证可靠螺纹时,改用压铆螺母或自扣紧螺母。
技术参数
螺纹加工方式切削、挤压(成形)、机攻
常见螺纹规格M2 – M12
最小板厚(挤压攻丝)钢 ≥ 1.0mm;铝需更厚
薄板替代方案压铆螺母、自扣紧螺母
工艺能力
挤压螺纹强度高于切削螺纹
螺纹深度用通止规检验
板厚不足处改用压铆螺母
表面处理前完成去毛刺与清洗
准备开始?
上传设计文件,获取含面向制造设计分析的报价——工程师24小时内回复。