
子工序 08 — 数控钣金加工
点焊
电阻点焊(RSW)通过在精确接触点将大电流通过铜电极尖端来连接重叠的钣金板——无需填充焊丝或保护气体。点焊周期时间最短可达0.1秒,是大批量装配中最快的连接方法,适用于搭接接头结构强度比连续焊缝外观更重要的场景。
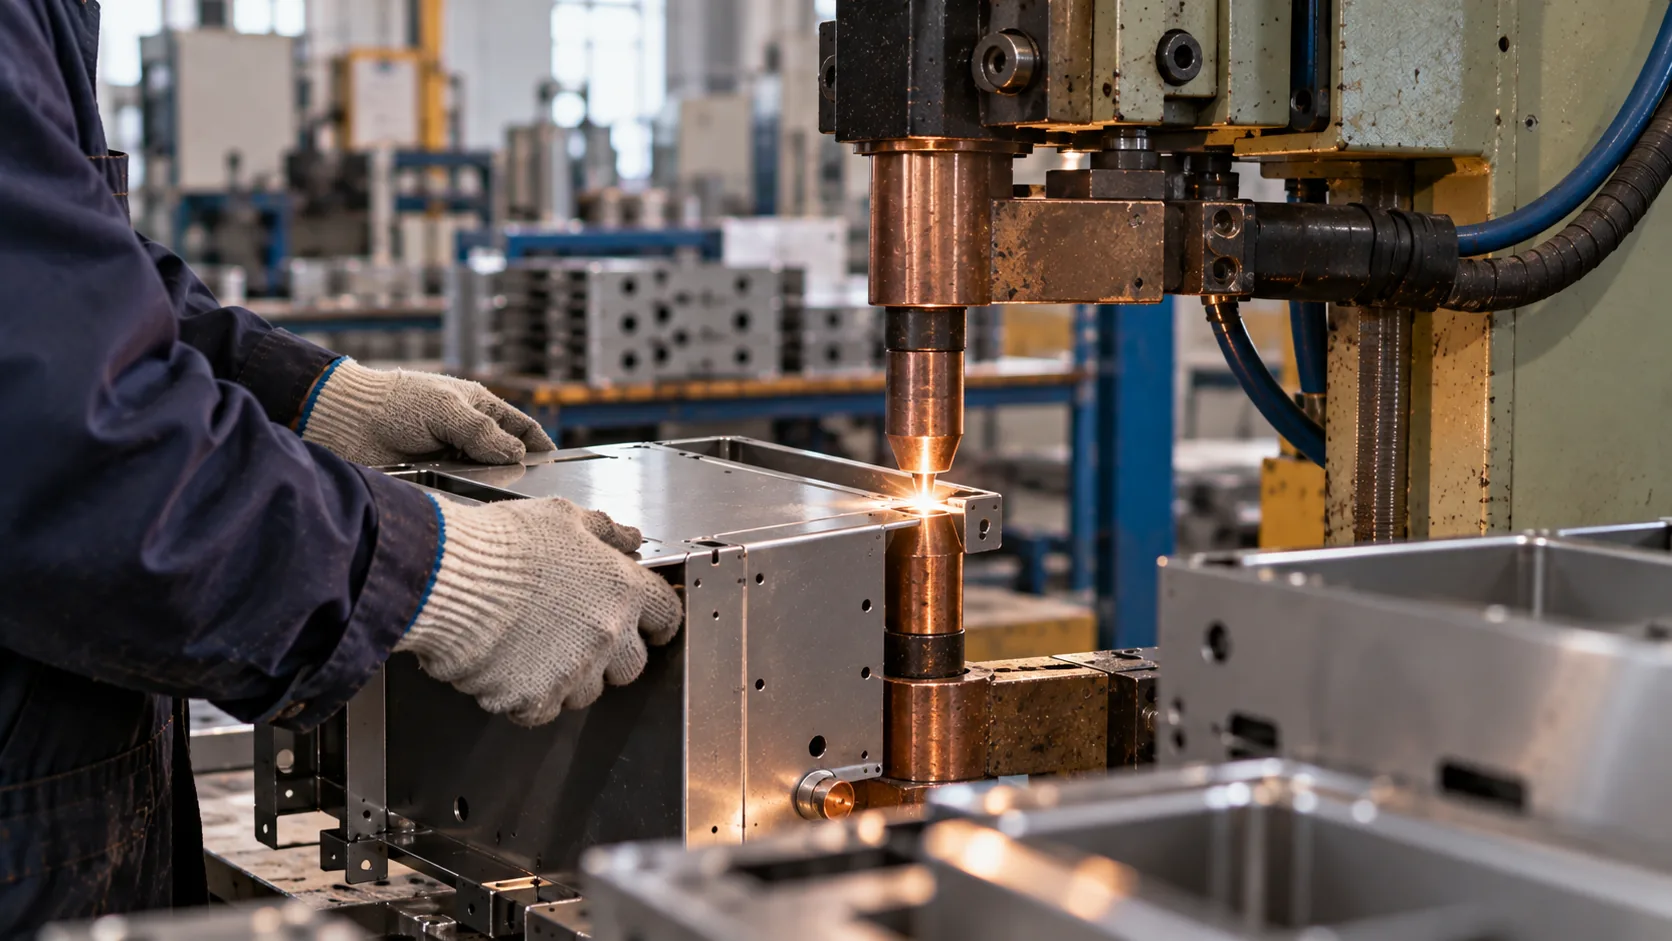
技术参数
最大厚度0.3mm – 5.0mm
电极力最大5.5 kN
焊接时间每点0.1秒至0.5秒
适用材料冷轧钢、镀锌板、不锈钢、铝
工艺能力
最快连接周期 — 每点0.1秒
无需填充材料或保护气体
适合大批量生产
搭接接头结构强度一致
点焊与其他连接方法对比
多参数对比,帮助您选择最适合的连接工艺。
| 参数 | 点焊 (RSW) | TIG (GTAW) | MIG (GMAW) | 激光焊 |
|---|---|---|---|---|
| 焊接速度 | 极快 — 0.1–0.5 秒/点 | 较慢 — 手工操作,50–300 mm/min | 中等 — 1000–3000 mm/min | 极快 — 10–5000 mm/min |
| 热影响区宽度 | 极窄 — <1 mm | 窄 — 1–2 mm | 中等 — 3–5 mm | 超窄 — <1 mm |
| 变形程度 | 极低 | 低 | 中等 | 最小 |
| 填充材料 | 不需要 | 可选 | 需要 | 不需要 |
| 自动化程度 | 全自动 | 手工/半自动 | 半自动/自动 | 全自动 |
| 外观质量 | 有限 — 仅焊点痕迹 | 优秀 — 光滑鱼鳞纹焊道 | 良好 — 轻微波纹 | 优秀 — 美观焊缝 |
| 最佳应用场景 | 大批量钣金装配 | 食品级、卫生级、可见焊缝 | 高速结构焊接 | 精密外壳、薄壁零件 |
准备开始?
上传设计文件,获取含面向制造设计分析的报价——工程师24小时内回复。