
子工序 03 — 数控钣金加工
精密剪切
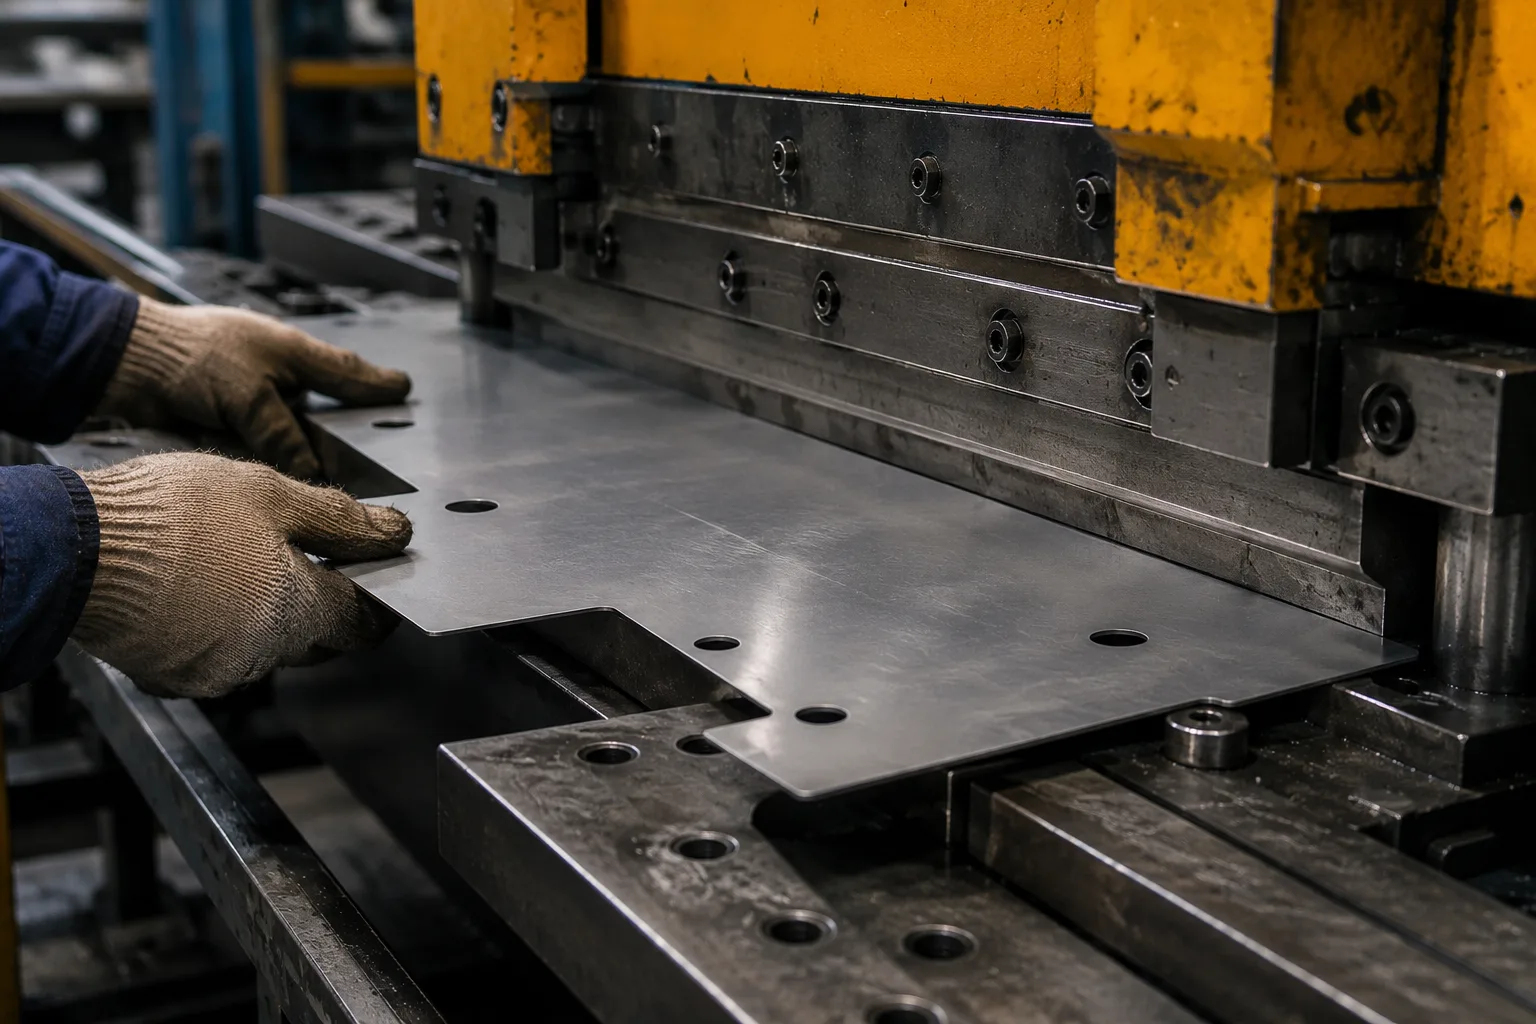
闸式和摆臂剪板机在二次成型工序前对大型板材毛坯进行清洁、平直的剪切。数控剪板机提供无毛刺边缘和极小的切口损耗,确保生产批次的材料利用率保持在较高水平。
技术参数
最大剪切长度4000mm
最大厚度0.3mm – 5.0mm
剪切精度±0.1mm
后挡料数控控制,0.01mm分辨率
工艺能力
无毛刺直线剪切
高材料利用率
快速毛坯准备
数控后挡料定位
准备开始?
上传设计文件,获取含面向制造设计分析的报价——工程师24小时内回复。
闸式和摆臂剪板机在二次成型工序前对大型板材毛坯进行清洁、平直的剪切。数控剪板机提供无毛刺边缘和极小的切口损耗,确保生产批次的材料利用率保持在较高水平。
准备开始?
上传设计文件,获取含面向制造设计分析的报价——工程师24小时内回复。
从原材料到出货,四道质量管控工序。每个环节精密检测,可提供首件检验报告。
伟欣钣金 已通过 ISO 9001 质量管理体系认证。
每批原材料在生产前均检查板材厚度、材质等级和表面质量。
首件检验结合各工位随机抽样:激光、折弯、焊接、冲压。
依据客户图纸核对尺寸,精密仪器检测高公差零件。
包装、标识及表面防护出货前逐批检查,全程可追溯。
伟欣钣金具备完整工序链:光纤激光切割(±0.1mm)、CNC折弯(±0.5°)、TIG/MIG/点焊/激光焊接、连续模冲压(±0.01mm)、深拉伸、粉末喷涂、阳极氧化、装配等。
是的。伟欣钣金是少数在同一屋檐下同时提供钣金加工(激光切割+折弯)和金属冲压(连续模、传递模)的工厂,拥有自有模具车间。
激光切割:±0.1mm。CNC折弯:±0.5°(新机器±0.1°)。冲压:连续模±0.01mm。食品级表面的焊缝按 AWS D18.1 规程施工。
是。伟欣钣金 已通过 ISO 9001 质量管理体系认证,体系覆盖来料检验、各工位过程控制、按图成品检验与出货审核。