
冲压 — 杯体、壳体与盒形件
深拉伸
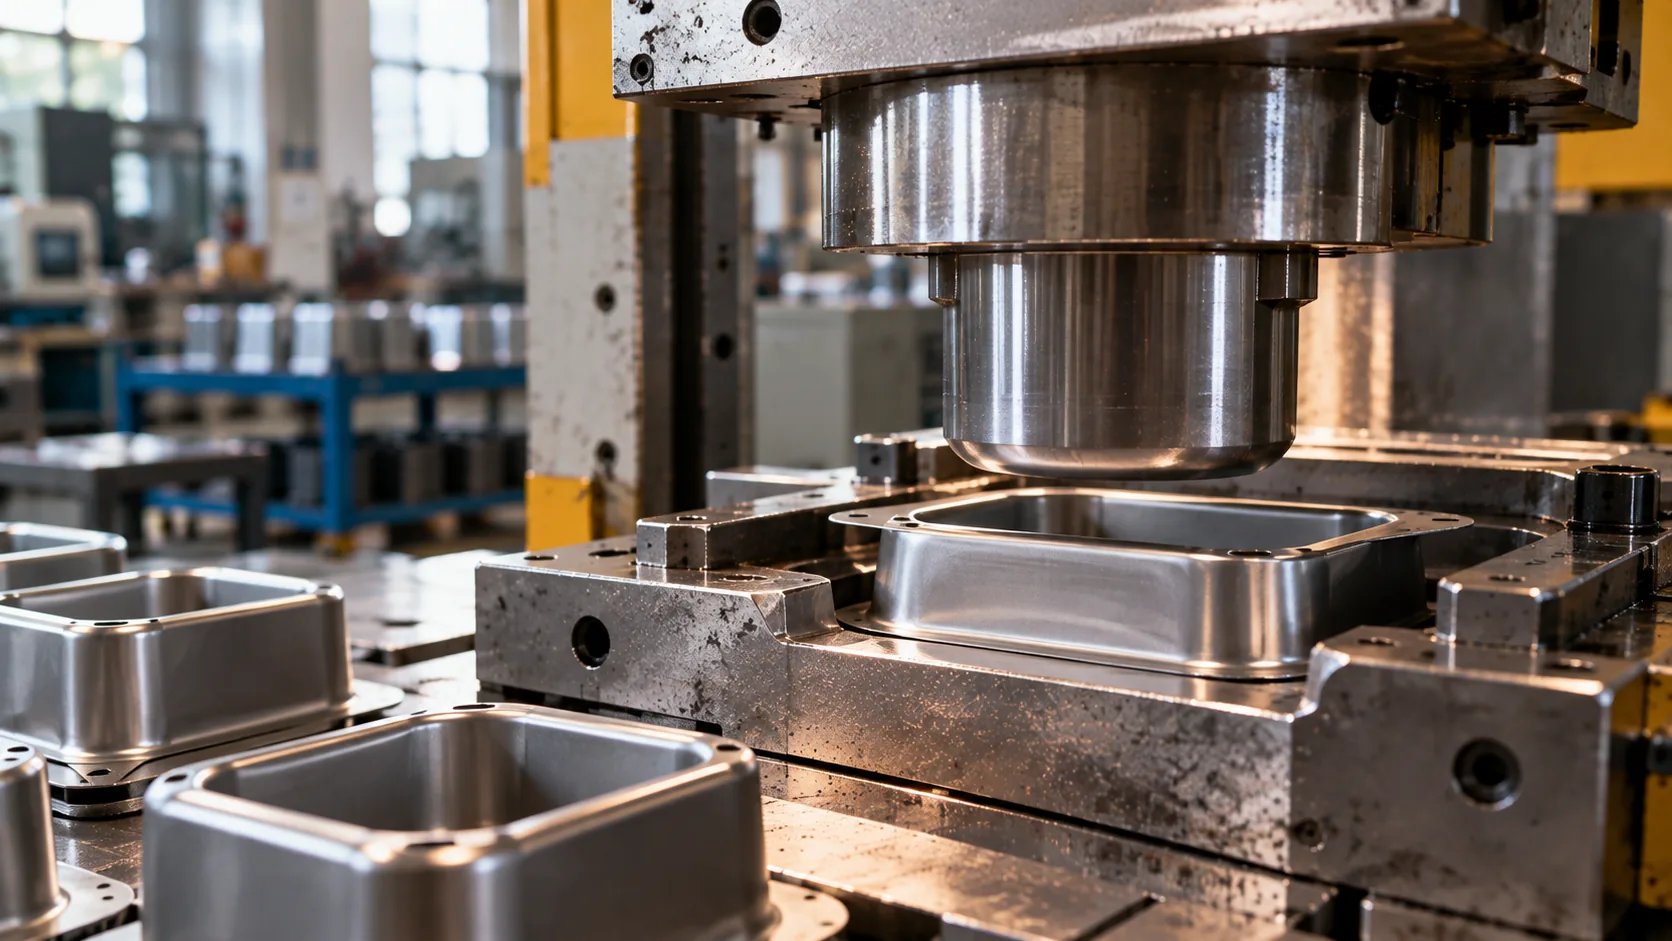
深拉伸用凸模把平板毛坯拉入凹模腔,成形为无缝中空形状。壁厚由拉伸比控制,深度超出一遍拉伸能力的零件,通过再拉伸与中间退火完成。成形的结果没有需要打磨或做气密测试的焊缝。
技术参数
单次拉伸比≈1.8–2.0(塑性好的钢)
更深的零件再拉伸配合中间退火
最佳材料深冲钢、304 不锈钢、3003/5052 铝
典型零件杯体、壳体、外壳、盒体
工艺能力
无缝一体壳体
压边力控制防止起皱
再拉伸与退火工序自有
拉伸后修边、冲孔与翻边
准备开始?
上传设计文件,获取含面向制造设计分析的报价——工程师24小时内回复。